
Komponen yang Anda pesan dari bengkel bubut datang presisi atau longgar beberapa milimeter, biasanya karena Anda belum menyepakati toleransi mesin bubut dan standar dimensi komponen di awal. Banyak orang menyamakan “bisa dibubut” dengan “presisi”, padahal dua pesanan di workshop yang sama bisa beda hasil hanya gara-gara kelas toleransi yang tidak disebut.Artikel ini memberi angka konkret (ISO 2768 kelas fine, medium, coarse), kapan masing-masing masuk akal, dan kondisi yang membuat Anda harus konsultasi ke profesional. definisi ruang lingkup bengkel bubut.
Apa Itu Toleransi Mesin Bubut Bengkel Bubut + Angka Dasarnya
Toleransi mesin bubut adalah rentang deviasi ukuran yang masih diterima pada komponen hasil pembubutan, biasanya dinyatakan dalam milimeter atau mikrometer untuk kelas presisi tinggi. Bengkel bubut mengacu pada standar umum seperti ISO 2768 untuk toleransi linier dan ISO 286 untuk kelas lubang-sumbu (shaft-basis fit).
Dalam praktik, Anda tidak perlu menghafal tabel lengkap. Cukup tahu tiga kelas yang paling sering dipakai di workshop lokal: kelas fine untuk komponen presisi (poros motor, pin pres), kelas medium untuk komponen struktural dan permesinan umum, dan kelas coarse untuk fabrikasi kasar, bracket, dan dudukan. Pemilihan kelas menentukan biaya, waktu pengerjaan, dan kemampuan workshop.
Untuk panjang komponen 10 – 100 mm, kelas fine di ISO 2768 memberi toleransi sekitar ±0,1 mm, kelas medium ±0,3 mm, dan kelas coarse ±0,8 mm. Di bawah 10 mm, angka menyusut ke ±0,05 mm (fine) sampai ±0,2 mm (coarse). Di atas 100 mm, deviasi melebar. Jika pesanan Anda di luar range ini, sebutkan di awal agar operator tidak mengira standar yang dipakai.
Bagaimana Mekanisme Toleransi Diterapkan Saat Pembubutan
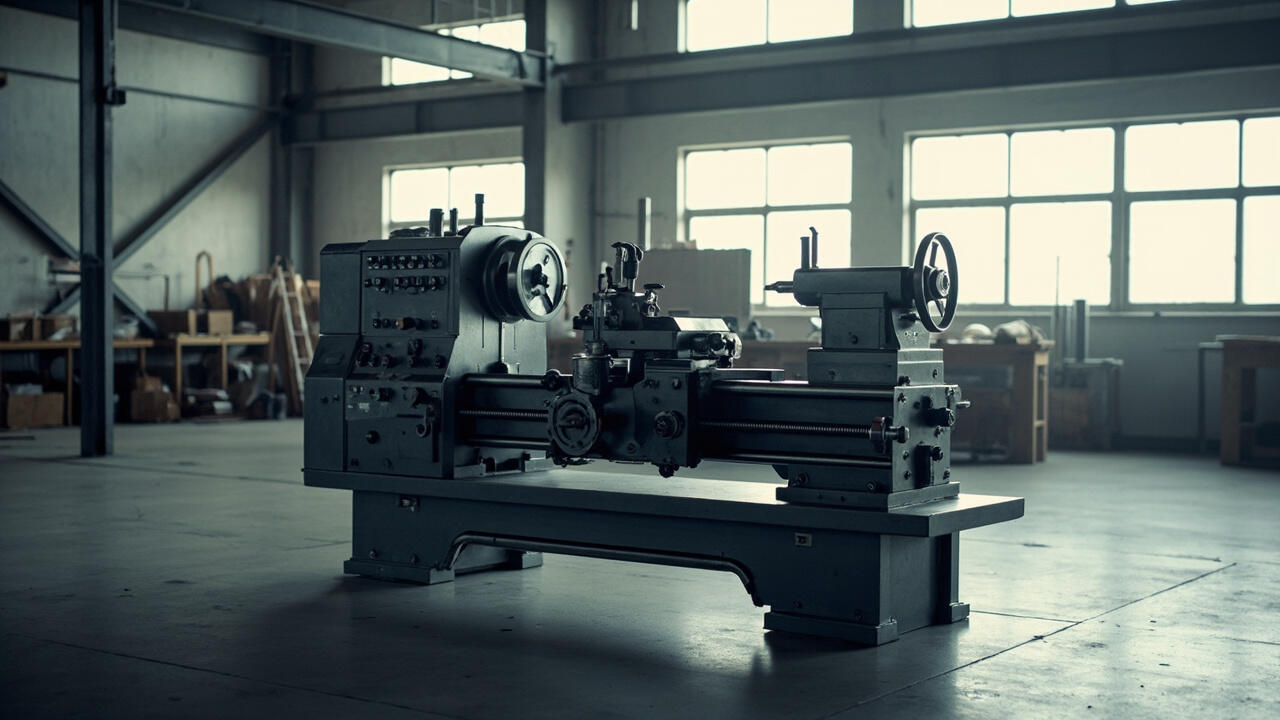
Setiap keputusan toleransi berpulang pada tiga variabel: akurasi mesin, kondisi alat potong, dan material. Bengkel bubut dengan mesin CNC modern (repeatability ±0,005 mm) mudah mencapai kelas fine. Mesin bubut manual konvensional lebih realistis di kelas medium, kecuali operator sangat terampil dan alat ukur terkalibrasi. perbedaan akurasi antara manual dan CNC.
Alat potong yang tumpul membuat deviasi melebar. Insert carbide baru mempertahankan akurasi jauh lebih baik daripada HSS yang sudah dipakai puluhan kali. Untuk baja keras (di atas HRC 40), selip alat dan getaran memaksa Anda melonggarkan toleransi ke kelas medium atau coarse walau mesinnya mampu lebih.
Suhu ruangan bengkel memengaruhi hasil. Komponen yang diukur dingin (baru dibubut, masih memuai) bisa berubah ukuran setelah dingin penuh. Bengkel yang serius membiarkan komponen mendingin dulu sebelum pengukuran akhir, terutama untuk komponen presisi. Praktiknya, jika komponen Anda akan bekerja di suhu 80 – 120°C di lapangan, toleransi pada suhu ruang perlu kompensasi.
Kapan Pilih Kelas Fine, Medium, atau Coarse
Kelas tidak berdiri sendiri. Ia ditentukan oleh fungsi komponen, biaya yang Anda tanggung, dan kemampuan workshop. Berikut panduan kondisional yang bisa Anda pakai saat memesan ke bengkel bubut.
- Pilih kelas fine (±0,05 – 0,1 mm) jika komponen adalah poros pasak, pin pres, poros pompa, atau sambungan berputar yang membutuhkan celah minimal. Trade-off: biaya naik 30 – 60 persen karena pengukuran berulang dan tooling tajam wajib.
- Pilih kelas medium (±0,2 – 0,3 mm) untuk flensa, bushing, baut non-presisi, dan komponen struktural yang toleran. Inilah kelas default yang aman untuk 80 persen pesanan umum.
- Pilih kelas coarse (±0,5 – 0,8 mm) untuk bracket, dudukan, housing non-kritis, dan fabrikasi rangka. Biaya murah, pengerjaan cepat, cukup untuk fungsi dudukan atau struktural.
Kondisi yang mengubah pilihan: beban putar tinggi atau kecepatan di atas 1500 rpm memaksa kelas fine karena getaran akan merusak komponen longgar. Budget ketat untuk komponen non-kritis (bracket, dudukan) membuat kelas coarse lebih masuk akal. Lingkungan panas atau basah (pabrik, dapur komersial, area outdoor) butuh kelas medium minimal karena pemuaian dan korosi menambah deviasi di lapangan.
| Kelas Toleransi | Deviasi (10 – 100 mm) | Cocok Untuk | Trade-off |
|---|---|---|---|
| Fine (ISO 2768-f) | ±0,05 – 0,1 mm | Poros pres, pin, komponen berputar cepat | Biaya naik 30 – 60%, alat potong wajib tajam |
| Medium (ISO 2768-m) | ±0,2 – 0,3 mm | Flensa, bushing, baut struktural | Default aman, biaya standar |
| Coarse (ISO 2768-c) | ±0,5 – 0,8 mm | Bracket, dudukan, housing non-kritis | Murah dan cepat, tidak untuk fungsi presisi |
Konteks Lapangan Nyata yang Sering Bikin Salah
Klien yang baru pertama kali pesan sering membuat tiga kesalahan umum. Pertama, tidak menuliskan toleransi di gambar kerja. Operator lalu menggunakan kelas default (medium), dan klien kecewa karena hasilnya lebih longgar dari harapan. Kedua, klien menulis “presisi” tanpa angka. Setiap workshop menafsirkan berbeda, dan sengketa baru muncul saat komponen ditolak.
Kesalahan ketiga: klien membawa gambar dengan satuan campur (mm dan inch). Bengkel bubut akan menanyakan ini, tapi kalau tidak ditanyakan, hasil bisa melesat jauh dari target. Selalu konfirmasi satuan di awal dan minta certifikat pengukuran untuk komponen kelas fine.
Untuk komponen dengan beban operasional berat (di atas 500 kg pada poros) atau yang bekerja di area dengan suhu ekstrem (oven, ruang pendingin, area boiler), Anda perlu menyertakan informasi kondisi kerja nyata saat memesan. Bengkel bubut profesional akan menyarankan kompensasi termal atau kelas yang lebih ketat dari standar umum. Untuk pemesanan kompleks semacam ini, biasanya workshop merujuk ke jasa jasa bubut presisi yang punya fasilitas kalibrasi lebih lengkap.
Batasan, Edge Cases + Langkah Selanjutnya
Bengkel bubut biasa punya batas kemampuan yang jarang diungkap di awal. Di luar panjang 500 mm atau diameter 200 mm, harga naik tajam dan waktu pengerjaan bisa dua kali lipat. Di bawah 5 mm, presisi manual makin sulit, dan CNC menjadi pilihan utama. Material super keras (HRC di atas 50) membutuhkan tooling khusus dan workshop tertentu.
Jika pesanan Anda melibatkan toleransi ketat di bawah ±0,05 mm, sertifikat material, atau volume di atas 500 pcs, konsultasikan ke profesional sebelum memesan. Rentang angka di artikel ini adalah acuan umum untuk komunikasi awal, bukan spesifikasi final. Bengkel yang berbeda bisa menawarkan kemampuan berbeda, dan diskusi terbuka sebelum produksi menghemat biaya revisi.
Langkah selanjutnya: tulis kebutuhan Anda dengan jelas (fungsi komponen, kelas toleransi, material, volume) sebelum menghubungi workshop. Untuk pemahaman komponen permesinan lain yang umum dipesan bersamaan, lihat panduan jenis mesin bubut dan fungsinya. Jika Anda sedang membandingkan pilihan workshop, pertimbangkan juga faktor harga bubut mesin per jam agar budget Anda realistis sejak awal.