
Saat mesin bubut pertama dinyalakan, pertanyaan pertama yang muncul bukan “apa itu bubut”, tapi “pahat mana yang harus saya pakai dulu”. Banyak operator baru berakhir dengan workpiece gosong, chatter, atau presisi yang meleset 0,5 mm hanya karena salah memilih jenis pahat bubut sejak awal. Memahami jenis pahat bubut dan cutting tool bubut adalah keputusan yang menentukan hasil kerja sejak detik pertama workpiece berputar, dan itu sebabnya bengkel bubut yang serius selalu memulai dari klasifikasi pahat, bukan dari mesinnya. Jenis pahat bubut adalah alat potong yang dipasang pada mesin bubut untuk menghilangkan lapisan material dari workpiece yang berputar, dibedakan berdasarkan bahan body, geometri sudut potong, serta aplikasi material workpiece baja, alumunium, stainless, atau plastik. vendor harus jelaskan variasi pahat. fungsi bengkel bubut secara umum.
Apa Itu Jenis Pahat Bubut + Cara Baca Klasifikasinya
Klasifikasi pahat bubut mengikuti tiga sumbu utama: bahan body pahat, geometri ujung potong, dan aplikasi material. Ketiganya saling menentukan. Memilih tanpa memahami satu sumbu saja biasanya menghasilkan pahat yang “bisa dipakai”, tapi cepat tumpul atau meninggalkan permukaan kasar.
Bahan body menentukan ketahanan thermal dan kecepatan potong yang diizinkan. Pahat HSS (high speed steel) cocok untuk kecepatan potong 20-40 m/min pada baja ringan, sementara karbida tungsten (carbide) bisa menahan 80-200 m/min pada material serupa. Untuk produksi masif atau material abrasif, pahat CBN (cubic boron nitride) atau keramik dipakai karena ketahanan panasnya mencapai 1.500-2.000 °C tanpa deformasi.
Geometri ujung potong membaca empat sudut: rake angle (sudut rake) 0-30°, clearance angle 5-15°, side angle 0-45°, dan nose radius 0,2-1,6 mm. Sudut rake positif memotong ringan dan hemat daya, sudut negatif untuk material keras danInterrupted cut. Nose radius besar menghasilkan permukaan halus tapi berisiko chatter pada mesin rigiditas rendah.
Aplikasi material mengikuti prinsip sederhana: baja ringan pakai HSS atau karbida coated; stainless steel wajib pakai karbida dengan chip breaker dan kecepatan lebih rendah; alumunium butuh rake tinggi dan nose radius besar agar tidak lengket; cast iron cocok dengan keramik karena chip-nya rapuh dan tidak memindahkan panas berlebih ke pahat.
Bagaimana Mekanisme Kerja Pahat + Angka Kritisnya
Saat pahat menyentuh workpiece yang berputar, tiga hal terjadi bersamaan: pemotongan chip, gesekan flank, dan perpindahan panas. Masing-masing punya angka yang wajib dipahami karena menentukan umur pahat, kualitas permukaan, dan keamanan operator.
Kecepatan potong cutting speed (Vc) dihitung dari diameter workpiece dan putaran spindel: Vc = π × D × n. Untuk baja ringan diameter 50 mm dengan karbida coated, target Vc 150 m/min berarti spindel menyala di sekitar 955 RPM. Angka ini langsung menentukan finishing: kecepatan terlalu rendah bikin permukaan kasar, terlalu tinggi bikin pahat aus prematur.
Pemakanan feed rate (f) dan kedalaman potong depth of cut (ap) mengontrol beban. Untuk roughing, feed 0,2-0,4 mm/rev dengan ap 2-4 mm umum dipakai. Untuk finishing, feed turun ke 0,05-0,15 mm/rev dan ap hanya 0,2-0,5 mm. Kombinasi ap terlalu dalam dan feed terlalu kecil sering menyebabkan chatter (getaran bunyi decak) yang meninggalkan pola periodik di permukaan workpiece.
Panas yang terbentuk dialirkan lewat dua jalur: masuk ke chip atau masuk ke pahat. Makin tinggi Vc, makin banyak panas masuk ke pahat. Inilah alasan pelapis TiN (titanioum nitride) atau AlTiN pada karbida menurunkan suhu puncak sekitar 200-300 °C dan menggandakan umur pahat pada baja keras. Pendingin cutting fluid (cairan pendingin) baik basah maupun dry mist membantu, asal debit dan arah semprotan menyentuh tepat di zona kontak pahat-workpiece.
Kapan Pilih Pahat Apa (Soft Bound + Kondisi Gagal)
Keputusan memilih pahat mengikuti pola “kondisi workpiece + target produksi → pasangan pahat yang masuk akal”. Empat kondisi paling umum menentukan pilihan, masing-masing dengan kondisi gagal yang jelas.
Jika workpiece baja ringan karbon rendah (ST37, A36) dengan target produksi reguler, pahat HSS atau karbida uncoated sudah cukup. Pilih karbida coated TiN saat target produksi massal. Kondisi gagal: pakai HSS pada kecepatan di atas 60 m/min, pahat langsung biru dan tumpul dalam hitungan menit.
Jika workpiece stainless steel (SUS 304, 316), wajib karbida dengan chip breaker dan pelapis AlTiN. Kecepatan dijatuhkan ke 60-100 m/min dan feed dijaga di 0,1-0,2 mm/rev. Kondisi gagal: pakai pahat baja karbon tanpa chip breaker, chip langsung mengeras jadi gulungan panjang yang melilit workpiece, sangat berbahaya.
Jika workpiece alumunium atau tembaga, gunakan pahat HSS atau karbida dengan rake tinggi (15-25°) dan nose radius 0,8-1,6 mm. Pelumas atau pelumas potong khusus non-ferrous mencegah lengket. Kondisi gagal: pakai pahat baja karbon tanpa pelumas, aluminium langsung nempel di flank face dan merusak geometri pahat.
Jika workpiece cast iron atau baja keras (di atas HRC 50), pilih keramik atau CBN dengan kecepatan tinggi dan feed ringan. Kondisi gagal: pakai HSS pada material keras, pahat slip, workpiece tetap utuh, operator frustrasi dan komponen bisa rusak.
| Material Workpiece | Rekomendasi Pahat | Cutting Speed (m/min) | Feed (mm/rev) |
|---|---|---|---|
| Baja ringan (ST37) | HSS / Karbida coated TiN | 80-150 | 0,15-0,30 |
| Stainless (SUS 304) | Karbida coated AlTiN | 60-100 | 0,10-0,20 |
| Alumunium | HSS / Karbida rake tinggi | 200-400 | 0,10-0,30 |
| Cast iron | Keramik / CBN | 150-250 | 0,10-0,25 |
| Baja keras (HRC 50+) | CBN / Keramik | 80-150 | 0,05-0,15 |
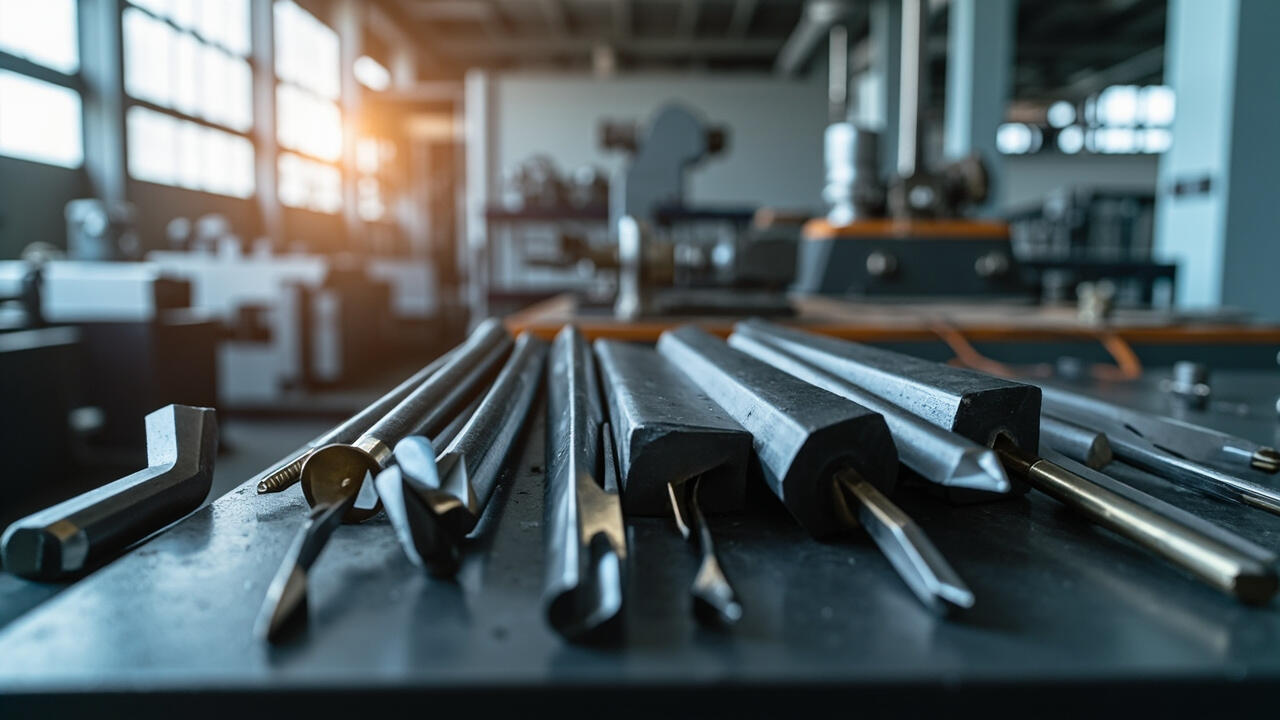
Konteks Lapangan Nyata + Jebakan Umum
Di bengkel kecil dengan mesin konvensional 1.000-1.500 RPM, pahat HSS masih sangat relevan karena toleransi kecepatan dan fleksibilitas geometrinya. Operator bisa mengasah ulang pahat HSS yang tumpul dengan bench grinder dan diamond wheel, sementara karbida butuh alat grinding machine khusus atau dikirim ke regrinding service. Praktiknya, bengkel bubut yang menerima job batch kecil dengan variasi material berbeda sangat diuntungkan oleh pahat HSS yang bisa di-resharp.
Di bengkel produksi dengan CNC modern, karbida coated adalah standar. Pelapis TiAlN atau AlCrN menambah kekerasan permukaan 2.500-3.500 HV, memperpanjang umur pahat 3-5 kali lipat dibanding karbida uncoated. Untuk volume tinggi, investasi pahat karbida coated seharga Rp 50.000-150.000 per insert jauh lebih hemat dibanding downtime ganti pahat HSS tiap 30-60 menit.
Jebakan paling umum: mengasumsi semua pahat karbida sama kenyamanannya. Faktanya, grade karbida berbeda punya komposisi WC (tungsten carbide), Co (cobalt), dan grain size berbeda. Karbida K10 (kekerasan tinggi) untuk finishing, K20-K30 (ketahanan impact) untuk roughing. Salah pilih grade di pekerjaan interrupted cut (workpiece berkontur kotak, ada slot) langsung membuat insert patah.
Jebakan kedua: pendingin tidak pernah menyentuh zona potong. Operator sering menyemprotkan cutting fluid dari arah yang jauh atau debit terlalu kecil. Zona kontak pahat-workpiece harus basah, dan untuk deep cut, pendingin tekanan tinggi 50-80 bar dipertimbangkan lewat through-tool coolant.
Batasan, Trade-off + Langkah Selanjutnya
Setiap jenis pahat membawa trade-off jujur yang wajib diakui. Pahat HSS murah (Rp 30.000-80.000 per batang) dan bisa diasah ulang, tapi kecepatan rendah dan cepat tumpul. Karbida 5-10 kali lebih mahal per insert tapi tahan lama dan memungkinkan kecepatan 3-4 kali lebih tinggi. Keramik dan CBN harganya 10-20 kali lipat HSS dan tidak bisa di-resharp, hanya masuk akal di produksi masif atau workpiece HRC 50 ke atas.
Batasan lain yang jarang dibahas: getaran mesin. Pahat karbida panjang overhang di atas 2,5 kali diameter shank hampir selalu chatter pada spindel rigiditas rendah. Solusinya perpendek overhang, turunkan depth of cut, atau pindah ke pahat dengan insert lebih kecil dan body lebih kaku. Pada workpiece berdiameter kecil di bawah 10 mm, presisi geometri pahat harus terjaga: nose radius sudah aus 0,05 mm saja sudah memindahkan toleransi.
Pilih HSS jika job Anda variasi material banyak, batch kecil-menengah, dan ada waktu untuk asah ulang. Pilih karbida coated jika target produksi reguler dengan material seragam dan downtime harus ditekan. Pilih keramik atau CBN hanya jika workpiece keras (HRC 50+) dan volume produksi massal. Untuk detail biaya per job dan setup bengkel, lihat panduan biaya bubut bengkel bubut sebagai acuan. Untuk pilihan mesin yang cocok dengan karakter pahat ini, baca panduan mesin bubut bengkel bubut.
Langkah selanjutnya yang konkret: catat tiga job terakhir Anda, identifikasi material workpiece dominan, lalu cocokkan dengan tabel rekomendasi di atas. Beli satu insert karbida coated AlTiN untuk stainless jika material itu dominan di job Anda, atau invest di bench grinder berkualitas jika HHS masih relevan. Jika workpiece Anda sudah di atas HRC 50 atau butuh toleransi di bawah 0,02 mm, konsultasikan ke supplier pahat profesional karena pemilihan grade karbida dan geometri spesifik sangat menentukan hasil.